Виготовлення котушки для труб|Вуглецева сталь, нержавіюча сталь і дуплекс
Nov 25, 2022
Вартість виготовлення котушки труби 2026|Типи, зварювання та постачальник
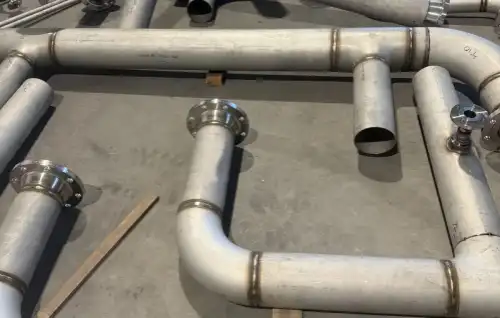
Котушка труби – це збірна частина трубопроводу, яка виготовляється та збирається в майстерні перед транспортуванням на місце проекту для остаточного встановлення. Зазвичай він складається з прямих труб, колін, трійників, редукторів, фланців, заглушок, клапанів та інших фітингів, зварених або механічно з’єднаних відповідно до затвердженого ізометричного креслення трубопроводу.
Практичний бюджетний діапазон на 2026 рік для готових котушок труб може становити приблизно3–8 дол. США/кг для вуглецевої сталі, 6–15 дол. США/кг для нержавіючої сталі та 10–30+ дол. США/кг для двосторонніх котушок і котушок із нікелевих -сплавів, значною мірою залежно від матеріалу, товщини стінки, зварювання, НК, покриття, тестування та документації. Це діапазони бюджетного планування, а не тверді ціни.
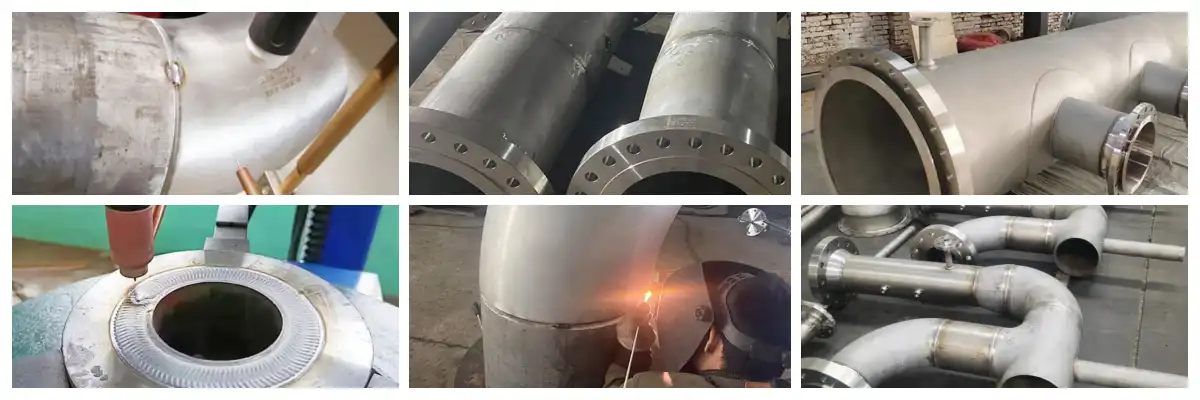
🔥 Ціна котушки труби та вартість виготовлення 2026
| Клас матеріалу | Діапазон розмірів (NPS) | Середня вартість виготовлення ($/тонна) | Ключовий фактор витрат |
| Вуглецева сталь (ASTM A106 Gr. B) | 2" – 24" | $1,800 – $2,600 | Трудове та стандартне зварювання |
| Нержавіюча сталь (304/304L, 316/316L) | 2" – 24" | $2,800 – $4,200 | Продувка зварювання та вартість матеріалу |
| Дуплексна нержавіюча сталь (2205 / 2507) | 2" – 16" | $4,500 – $6,800 | Контрольоване надходження тепла та суворий NDE |
| Нікелеві сплави (інконель 625, хастеллой) | 1" – 12" | $7,500 – $12,000+ | Спеціалізовані зварювальні матеріали та навички |
Вартість виготовлення котушки для труб значною мірою залежить від марки матеріалу, діаметра труби, товщини стінки, складності ізометричних креслень і вимог до неруйнівного контролю (NDE).
Типова котушка труби може містити:
- Безшовна або зварна труба
- Лікті під кутом 45 або 90 градусів
- Рівні або перехідні трійники
- Концентричні або ексцентричні редуктори
- Приварювання горловини фланців
- Накладні-або глухі фланці
- Клапани
- Відгалуження
- Опори для труб
- Стоки та вентиляційні отвори
- Підключення приладів
Для технологічних трубопроводів виготовлення зазвичай контролюється ASME B31.3, тоді як силові трубопроводи можуть використовувати ASME B31.1. Процедури зварювання та кваліфікація зварників зазвичай контролюються відповідно до розділу IX ASME.
Що означає котушка труби?
Котушка труби – це частина системи трубопроводів, яка складається з менших секцій із фланцями та фітингами. Зазвичай виготовляються з використанням різних типів оригінальних труб і фітингів, включаючи фланці, коліна, трійники тощо. Зазвичай їх виготовляють-за межами підприємства. Необроблена труба попередньо-розрізається за розміром разом із фітингами та іншими компонентами. Вони тимчасово з’єднуються. Цей частково готовий вузол потім зварюють разом з іншими вузлами котушки.
Котушки попередньо-сформовані для легшого складання за допомогою підйомників, вимірювальних приладів та інших інструментів для з’єднання частин. Ці з’єднання закладаються в бетонні стіни перед заливкою бетону. Перед заливкою бетону систему необхідно було правильно вирівняти, оскільки вона повинна була витримати вагу та зусилля конструкції.
У той же час котушки часто схильні до корозії через вплив елементів, води та інших природних електролітів. Адекватний профілактичний та відновлювальний моніторинг необхідно впроваджувати під час обслуговування сантехнічних золотників. Існує два поширені способи захисту трубопроводів від таких подій: нанесення захисного корозійно-стійкого покриття, наприклад епоксидного покриття, під час виробничого процесу. Крім того, під час роботи трубопроводу проводяться звичайні перевірки на наявність тріщин і корозії.
Трубопровідні золотникові системи в основному використовуються на електростанціях і нафтопереробних заводах, де потрібні щільні трубопроводи. Ці системи включають перенесення та транспортування рідин і газів, і ці транспортні системи потребують багатьох сполучних частин.
Специфікація котушки збірної труби
- Діапазон розмірів: NPS 1/2" до 48" (DN15 до DN1200)
- Товщина стінки / схема: Sch 5S, Sch 10S, STD, XS, XXS, Sch 40, Sch 80, Sch 160
- Номінальний тиск: клас 150, 300, 600, 900, 1500, 2500 / PN10 до PN420
- Стандарти: ASME B16.5, ASME B16.47, ASME B31.3, ASME B31.1, AWS D1.1, ISO 9001
Переваги попереднього виготовлення котушки труби
- Покращена якість зварювання
- Скорочений час встановлення
- Нижча вартість робочої сили
- Покращена безпека
- Менше перевантаження сайту
- Більш висока точність розмірів
- Зменшення матеріальних відходів
- Модульна конструкція
збірні трубні котушки: зварювання та виготовлення
Як запобігти викривленню та залишковій напрузі під час котушкового зварювання-труб?
Зварювання котушками-з товстостінними трубами може призвести до значного надходження тепла, температурних градієнтів, деформації та залишкової напруги. Належна практика виготовлення повинна зосереджуватися на контролі послідовності зварювання та підведення тепла.
Основні заходи включають:
- Використовуйте кваліфікований WPS/PQRвідповідає матеріалу і товщині стін.
- Контролюйте температуру попереднього нагріву та проміжного проходуза даними WPS.
- Оптимізуйте підведення теплазамість використання надмірного зварювального струму або швидкості руху.
- Використовуйте збалансовану послідовність зварюваннядля розподілу термічних напруг по колу труби.
- Зведіть до мінімуму непотрібні зварні проходипри збереженні необхідної геометрії шва.
- Використовуйте належну{0}}підгонку та контрольовані кореневі проміжкиперед зварюванням.
- Застосуйте тимчасові опори або опориякщо це дозволено процедурою виготовлення.
- Дозволити контрольоване охолодженнязамість швидкого охолодження важкого{0}}зварного шва стіни.
- Слідкуйте за змінами розмірівміж етапами зварювання.
- Виконайте, якщо цього вимагає матеріал і застосовний кодтермообробка після-зварювання (PWHT)щоб зменшити залишкові напруги та відповідати вимогам-до механічних властивостей.
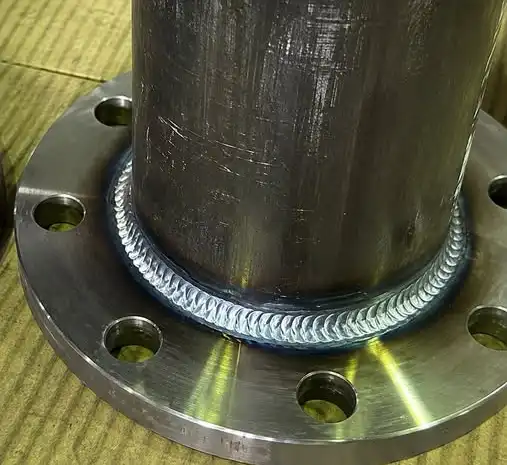
"Які вимоги до НК для котушкового зварювання сталевих труб?"
VT - Візуальне тестування:зазвичай виконується на зварних швах.
RT - Рентгенографічне дослідження:використовується для виявлення внутрішніх розривів зварювання.
UT - Ультразвукове дослідження:зазвичай використовується для об’ємного обстеження, особливо зварних швів-товстіших стін.
MT - Магнітопорошкове тестування:застосовні до феромагнітних матеріалів для виявлення поверхневих і-поверхневих дефектів.
PT - Випробування на проникнення рідини:зазвичай використовується для нержавіючої сталі, нікелевих сплавів та інших не-магнітних матеріалів для виявлення поверхневих-порушень.
PMI - Позитивна ідентифікація матеріалу:часто необхідний для котушок зі сплаву та{0}}нержавіючої сталі для перевірки якості матеріалу.
Які стандарти регулюють збірні котушки сталевих труб (ASME B31.3 проти ASME B31.1)?
- ASME B31.3 - Трубопроводи процесушироко використовується на хімічних заводах, нафтопереробних заводах, нафтохімічних підприємствах, фармацевтичних заводах та інших системах трубопроводів-промисловості.
- ASME B31.1 - Електропроводив основному використовується для-енергогенеруючих установок, включаючи-зовнішні трубопроводи котлів і певні системи трубопроводів пари, конденсату та електроенергії.
"Як розрахувати вагу котушки труби та люди-години виготовлення?"
Вага котушки труби зазвичай розраховується додаванням ваги труби, фітингів, фланців, клапанів та інших компонентів, а також розрахункового металу зварного шва, де це можливо.
Для самої труби спрощений розрахунок такий:
Вага труби=теоретична вага труби на метр × довжина труби
Тоді загальну вагу виготовлення можна оцінити як:
Загальна вага котушки=Труба + Фітинги + Фланці + Клапани + Інші компоненти + Зварний метал
Людино-години виготовлення залежать від діаметра котушки, товщини стінки, матеріалу, кількості зварних швів, процесу зварювання, вимог НК, термічної обробки, складності-монтажу та обладнання цеху.
Справжній інженерний досвід
Забруднення зварних швів нержавіючої сталі
Поширеною практичною проблемою є забруднення нержавіючої сталі під час виготовлення.
Інструменти з вуглецевої -сталі, шліфувальний пил або неправильне поводження можуть призвести до забруднення залізом нержавіючих поверхонь.
Результатом може бути поява плям на поверхні або локальна корозія.
Тому важливі інструменти для виготовлення нержавіючої сталі та належні процедури очищення.
Помилки розмірів котушки труби
Котушка може пройти перевірку зварювання і все одно вийти з ладу під час встановлення.
Серед типових причин:
- Неправильний поворот фланця
- Неправильний розмір--face to face
- Помилка орієнтації гілки
- Неправильний кут ліктя
- Накопичений розмірний допуск
Ось чому до перевірки розмірів слід ставитися так само серйозно, як до перевірки зварювання.
Відмова NDE
Високий відсоток відхилень NDE може значно збільшити вартість проекту.
Серед типових причин:
- Відсутність зрощення
- пористість
- Включення шлаків
- Підріз
- розтріскування
- Неправильне проникнення кореня
Цехове виготовлення забезпечує більш контрольоване середовище для зварювання, перевірки та ремонту, ніж багато інших польових умов.
FAQ:
Питання: Що таке трубна котушка?
A: Котушка труби – це збірна частина трубопроводу, виготовлена з труб, фітингів, фланців та інших компонентів. Зазвичай його зварюють і перевіряють у майстерні перед встановленням на місці проекту.
Q: Скільки коштує котушка труби в 2026 році?
В: Бюджетні ціни на виготовлені шпулі можуть варіюватися від приблизно$3–$8/кг для вуглецевої сталі, $6–$15/кг для нержавіючої сталі, і10–{1}}$/кг для дуплексних та нікелевих сплавів. Фактична ціна залежить від креслень, матеріалу, кількості зварювальних швів, НК, випробувань, покриття та документації.
З: Які матеріали зазвичай використовуються для високо{0}}корозійних котушок труб?
A: Аустенітна нержавіюча сталь (316L), дуплексна нержавіюча сталь (2205) і суперсплави на основі нікелю- (Inconel 625) широко використовуються для корозійних хімічних і морських середовищ.
Питання: Яка різниця між трубною котушкою та трубним фітингом?
Відповідь: Трубна арматура — це один компонент трубопроводу, тоді як трубна котушка — це виготовлений вузол, що містить кілька компонентів і зварних швів.
- Котушка труби — це збірна частина трубопроводу, виготовлена з одного або кількох компонентів труби, зазвичай включаючи пряму трубу, коліна, трійники, перехідники, фланці та зварні з’єднання. Виготовляється за ізометричним кресленням і доставляється на будівельний майданчик для монтажу.
- Трубопровідний фітинг, навпаки, є окремим компонентом, який використовується для зміни напрямку, розміру або з’єднання системи трубопроводів. Звичайні фітинги включають коліна, трійники, перехідники, кришки та хрестовини.
Q: Який стандарт використовується для виготовлення котушки труби?
A: Технологічні трубопроводи зазвичай проектуються та виготовляються відповідно доASME B31.3. Можуть використовуватися електропроводиASME B31.1, тоді як кваліфікація зварювальних робіт зазвичай контролюєтьсяASME Розділ IX. Специфікація проекту може висувати додаткові вимоги.
Q: Який NDE потрібен для трубних котушок?
A: Вимоги залежать від коду трубопроводу та специфікації проекту. Загальні методи включають VT, RT, UT, PT і MT. Для критично важливих послуг може знадобитися більш детальна перевірка.
Питання: Чому котушка труби виходить з ладу після зварювання?
A: Можливі причини включають неправильні параметри зварювання, погане підгонку-, забруднення, невідповідний присадний метал, надмірне підведення тепла, відсутність плавлення, пористість, розтріскування або неправильний вибір матеріалу. Перегляньте WPS/PQR, записи зварювання та результати NDE перед визначенням механізму відмови.
Які документи постачаються разом із виготовленими трубними котушками?
Типова документація включає:
- MTC (EN 10204 3.1)
- Атестація процедури зварювання (PQR)
- Довідка про кваліфікацію зварника
- NDT звіти
- Сертифікати гідровипробувань
- Акти перевірки розмірів